
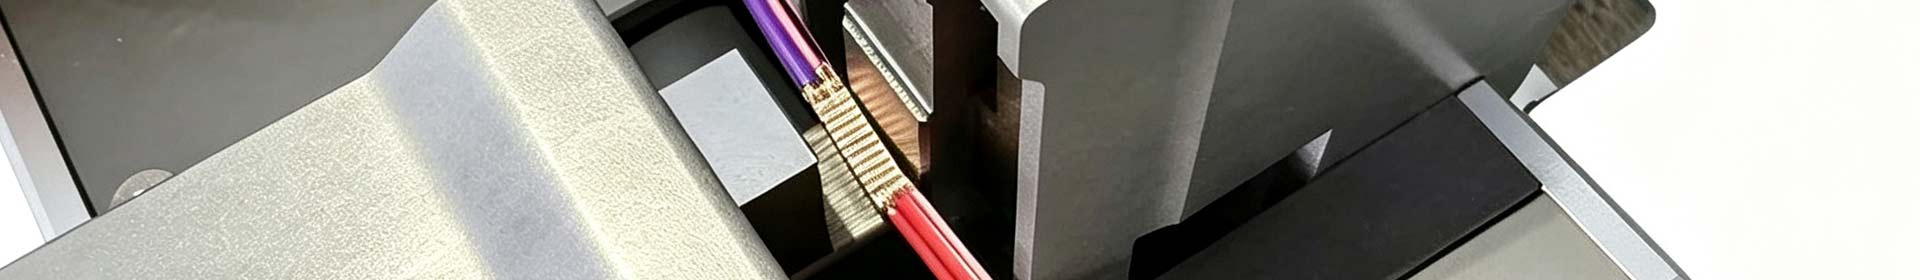
铜铝异种金属焊接为什么总虚焊、脱落?——超声波固相焊接的破局之道
 适用推广场景:新能源汽车线束、动力电池、储能电池、电气连接件制造商的工艺升级决策人群 关键词:铜铝焊接 虚焊 脱落 金属间化合物 超声波金属焊接机
一、行业痛点:铜铝连接是电气制造绕不开"世纪难题"
在动力电池、储能电池、新能源汽车线束、电力电气设备中,"铜铝搭接"无处不在:
电池极耳/汇流排:铝极耳(或铝箔集流体)需要与铜端子、铜连接片连接;
线束端子:铝导线(轻量化趋势)与铜端子连接;
铜铝复合母排:储能、配电柜中的铜铝过渡接头。
而"铜焊铝"恰恰是熔焊工艺最忌讳的组合之一。一旦采用钎焊、电阻焊、激光焊等熔融型焊接,产线上最常见的两大质量问题随之而来:
虚焊(假焊)——表面看焊上了,实际界面结合面积小、强度极低,过流发热后脱开;
脱落(脱焊/开裂)——焊点在使用中受热循环、振动冲击后界面脆裂,直接造成断路甚至热失控风险。
这两类缺陷在电池、汽车线束上的后果是灾难性的:轻则批次退货,重则引发安全事故。为什么铜铝这么难焊?根因在材料本身。
二、技术剖析:铜铝为什么"焊不好"
2.1 物性差异悬殊,熔焊天然不匹配
| 指标 | 铜(Cu) | 铝(Al) |
|---|---|---|
| 熔点 | 约1083℃ | 约660℃ |
| 硬度 | 高 | 低 |
| 导热/导电 | 优 | 良 |
| 表面氧化膜 | 较薄 | 致密 Al₂O₃(熔点约2050℃) |
铜和铝熔点相差约420℃,熔焊时无法同步熔化;而铝表面那层致密氧化膜 Al₂O₃熔点高达2050℃,常规热源很难彻底破除,残留氧化膜就是虚焊的源头。
2.2 熔焊会生成"脆性炸弹"——金属间化合物(IMC)
铜铝在熔融状态互溶后,会快速生成 CuAl₂、CuAl、Cu₉Al₄ 等硬而脆的金属间化合物(IMC)。IMC 层一旦增厚:
界面脆化,抗拉、抗弯性能断崖式下降 → 脱落;
电阻率升高,焊点发热 → 加速老化;
热循环下 IMC 继续生长、产生裂纹 → 最终失效。
研究数据表明:熔焊工艺下 IMC 层往往厚达数十微米,是铜铝接头"必裂"的结构性原因。
2.3 虚焊与脱落的具体根因
虚焊(结合不足):
振幅过低(实验显示振幅30~35μm区间极易虚焊,撕拉力低);
焊接能量/时间不足,界面未充分形成冶金结合;
焊接压力不当(过高压溃材料、过低振不动氧化膜);
来料表面污染、氧化严重,焊头/砧座磨损或齿纹不对。
脱落(过焊/脆化):
能量过大、时间过长,IMC 层过度生长变脆;
异种材料热膨胀系数差异(Cu约17×10⁻⁶/℃,Al约23×10⁻⁶/℃)带来的界面应力;
焊点位置应力集中,未做圆角/过渡设计。
三、解决方案:超声波焊接为什么是铜铝连接的正确答案
3.1 固相连接原理:不熔化,就不生成厚 IMC
超声波金属焊接利用20kHz 级高频机械振动 + 静态压力,在固相状态下让界面原子发生塑性流动与相互扩散,形成"冶金级"结合:
不熔化:焊接界面温度远低于熔点,避免铜铝熔融互溶,IMC 层被压制在微米级(研究显示优化参数下仅约4.5μm);
破除氧化膜:高频振动直接"震碎"铝表面致密 Al₂O₃,无需焊剂、无需镀层;
无焊料无焊剂:接触电阻低(可低至1~3μΩ级),连接稳定;
薄板/异种友好:尤其适合铜箔、铝箔、极耳等薄件异种连接。
3.2 关键工艺参数窗口(基于研究与实践数据)
| 参数 | 参考区间 | 说明 |
|---|---|---|
| 焊接压力 | 0.1~0.5 MPa | 需随材料厚度/硬度调整,过大压溃、过小振不动 |
| 振幅 | 40~50 μm(薄箔铝铜) | 30~35μm易虚焊,45~50μm达到峰值撕拉力 |
| 焊接时间 | 0.05~0.9 s | 由时间模式/能量模式控制 |
| 频率 | 20 kHz(常规)/15kHz(大电芯厚件) | 大截面、厚叠层选更低频率 |
典型验证数据:
0.3mm 铝箔+铜箔异种焊接最优组合:压力0.276MPa、振幅45μm、能量700J;
铜铝导线焊接最优组合:压力0.21MPa、振幅31%、时间860ms;
铜‑铝超声波接头在最优参数下破断拉力可达 527.49N,界面结合紧密、互扩散良好(西北工业大学《机械科学与技术》正交试验研究)。
3.3 机型选型建议
| 焊接对象 | 推荐功率/频率 | 机型要点 |
|---|---|---|
| 铜箔/铝箔极耳、软包电芯 | 2000~4000W,20/40kHz | 小功率精密机型,振幅闭环 |
| 铝极柱/转接片/汇流排 | 4000W+,15/20kHz | 中功率,支持预焊+终焊 |
| 大截面铜铝线束端子 | 8000~13000W,20kHz | 大功率,可焊70~150mm² |
选型三原则:
按截面/厚度定功率,功率不足=虚焊,功率过大=烧损;
必须选带振幅/能量/压力闭环的机型,铜铝异种对参数漂移极敏感;
焊头(焊嘴)按材质定制,齿纹设计决定氧化膜破除效果。
四、给客户的落地建议
来料管理:控制铝件氧化程度与表面清洁度,这是虚焊的第一道防线;
打样验证:用客户的真实工件(非标准试片)做破坏性拉力+撕拉测试,确定参数窗口;
过程监控:选带能量/振幅实时监控、超差报警的机型,防空焊错焊;
日常保养:定期检查焊头磨损与频率追踪,磨损超限立即更换。
一句话结论:铜铝异种连接要从"焊得上"升级为"焊得牢",超声波固相焊接是当前工艺正确性的最优解——不熔化、薄IMC、低电阻、高一致性,一台匹配功率的超声波金属焊接机即可彻底告别虚焊与脱落。
注:文中参数区间为行业研究与主流机型公开数据的综合参考,实际以客户工件打样验证结果为准。
