
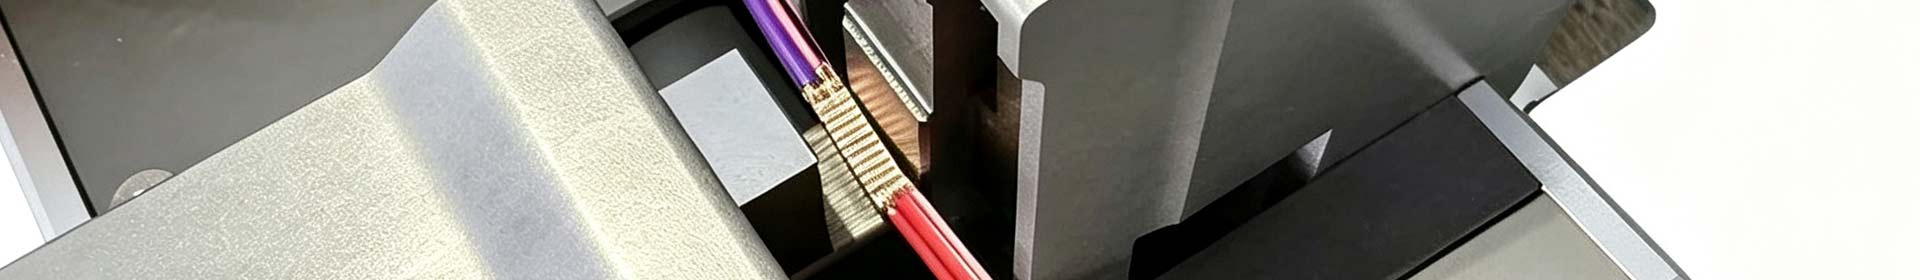
多层铜箔、铝箔焊接一焊就烧损?——极耳焊接"上烧下虚"的破解方案
适用推广场景:动力电池、储能电池、3C数码电池极耳/集流体焊接工艺决策人群 关键词:多层箔焊接 铜箔铝箔 烧损 极耳预焊终焊 超声波金属焊接机
一、行业痛点:极耳焊接的"上烧下虚"困局
动力电池、储能电池的极耳,本质是十几到几十层超薄铜箔/铝箔堆叠后,再与极耳(转接片)连接。这一道工序直接决定电芯内阻、容量与安全。
但在产线上,多层箔焊接最常见的质量事故就是烧损(Over‑weld / 过焊):
箔材熔穿、烧出孔洞——极耳报废,甚至整片箔撕裂;
氧化变色——焊缝发黑,接触电阻飙升;
上层熔焊、下层虚焊——表观焊住了,底层根本没结合,一拉就脱;
焊头粘料——铝箔粘在焊头上,污染后续批次。
为什么多层箔特别容易烧?这不是"工人手抖",而是超声波能量在叠层中传播衰减的物理规律决定的。
二、技术剖析:能量衰减,上下两层"冰火两重天"
2.1 超声波能量在叠层中逐层衰减
超声波焊接的能量从焊头进入,自上而下逐层传递:
上层箔材离声源最近,吸收能量最多 → 能量过剩时最先烧损;
底层箔材离声源最远,振幅衰减后不足以破除氧化膜、形成有效结合 → 虚焊。
研究与实践均表明:"上层烧穿、底层虚焊"往往同时发生,这正是多层箔焊接最隐蔽、最危险的失效模式——外观看着没问题,实际强度不达标。
2.2 铜箔与铝箔的层数上限不同
不同材质每层吸能特性差异显著:
铝箔:密度低、每层吸能相对少,20kHz 标准机型配合良好对位时,可稳定焊到约 24层;
铜箔:密度高、导热好、每层吸能多,层数上限更低,约 20层 是现实天花板(Hyusonic 电池极耳焊接技术指南)。
超过层数上限,要么牺牲底层结合力,要么被迫加大能量导致上层烧损——这就是"层数一多必出事"的根本原因。
2.3 烧损的常见诱因汇总
| 诱因 | 机理 |
|---|---|
| 振幅/能量过大 | 界面摩擦热积聚,箔材局部熔化 |
| 焊接时间过长 | 能量持续输入,热来不及扩散 |
| 焊头/砧座齿纹设计不当 | 应力集中,局部过压 |
| 来料氧化/污染 | 需更高能量破除氧化膜,反而加剧烧损 |
| 层数超工艺上限 | 被迫加能量补底层,牺牲上层 |
| 设备无能量闭环 | 参数漂移后持续过焊 |
三、解决方案:三招破解多层箔烧损
3.1 第一招:预焊 + 终焊两段式工艺(行业主流做法)
针对超多层箔,主流产线采用两段式工艺:
预焊(Pre‑weld):先把多层箔"轻焊"成整体,压实、预结合。典型如 4000W/20kHz 机型可稳定完成 10~80层 箔的预焊,焊接面积200mm²以内;
终焊(Final‑weld):再把预焊后的箔组与极耳/转接片完成高强度连接,如铝包镍等异种组合,焊接面积50mm²以内。
两段式的好处:把"大能量一次打透"拆成"小能量分层搞定",从源头避免上层过烧。
3.2 第二招:按层数与厚度选频率,不要"一台机打天下"
| 焊接对象 | 推荐频率/功率 | 振幅参考 |
|---|---|---|
| 软包电芯薄箔、细极耳 | 40kHz/2000W | 高频率低振幅,保护薄材 |
| 常规多层箔+极耳 | 20kHz/2000~4000W | 40~50μm |
| 大电芯(如314Ah)铝极柱厚叠层 | 15kHz/4000W+ | 22~25μm |
关键逻辑:频率越低、单次可传递能量越大,适合厚叠层;频率越高、振幅越精细,适合超薄箔。大电芯储能产线普遍采用15kHz低频大功率机型,配合22~25μm振幅与静态压力控制,保证厚叠层一次焊透且不烧损。
3.3 第三招:能量/振幅闭环 + 过程实时监控
烧损问题单靠"调参数"不可靠,必须靠设备闭环能力兜底:
能量模式(Energy Mode):以设定能量为目标自动截止,避免时间模式下的过焊;
振幅/压力实时反馈:伺服闭环机型可做到微米级位移与0.1N级控压,熔融层厚度标准差控制在30μm以内;
实时报警:焊接能量、时间、压力超差立即报警并记录,防空焊、错焊、虚焊;
焊头粘料监控:选用不粘铝焊头材料与防粘涂层工艺。
四、选型与质控落地建议
先算层数账:明确箔材层数、单层厚度、材质(铜/铝),对照工艺上限选机型——铜箔>20层、铝箔>24层务必先打样验证;
打样三件套:撕裂/剥离测试 + 拉力测试 + 界面微观检查(看有无烧熔、IMC异常),三者通过再上产线;
两段式优先:超过20层建议直接上预焊+终焊工艺;
数据留痕:多层箔焊接尤其需要能量、振幅数据可追溯,配合批次管理满足电池厂审厂要求。
五、结语
多层铜箔、铝箔焊接的"上烧下虚",本质是能量在叠层中衰减与层数超出工艺边界共同作用的结果。破解之道不在"把功率调小"这种玄学,而在于:
正确的频率/功率选型 + 预焊终焊两段式工艺 + 能量振幅闭环监控,三位一体,才能做到既焊得透、又不烧损。
一台针对极耳场景专门调校的超声波金属焊接机,是锂电产线稳定良率的基石。
注:层数上限、振幅等数据为行业研究与主流机型公开参数的参考值,实际以客户工件打样结果为准。
